潍坊海正玻璃钢有限公司玻璃钢罐体生产工艺流程与质量管控要点
📅 2026-10-24
🔖 潍坊海正玻璃钢有限公司:玻璃钢罐体,玻璃钢管道,冷却塔,玻璃钢制品,玻璃钢原材料
车间里刚脱模的一批储罐,表面出现零星发白区域,敲击声音发闷——这是不少玻璃钢罐体厂家都遇到过的现象。问题往往不在操作工,而藏在工艺链条的某个环节里。
从原材料到缠绕:工艺链条上的关键节点
罐体质量的第一道分水岭在原材料。树脂粘度、玻纤浸润剂匹配度、固化剂配比,任何一项波动都会在层间剪切强度上留下痕迹。潍坊海正玻璃钢有限公司:玻璃钢罐体、玻璃钢管道、冷却塔、玻璃钢制品、玻璃钢原材料均执行入厂复检,树脂需测酸值与凝胶时间,玻纤纱要核对线密度和含水率。
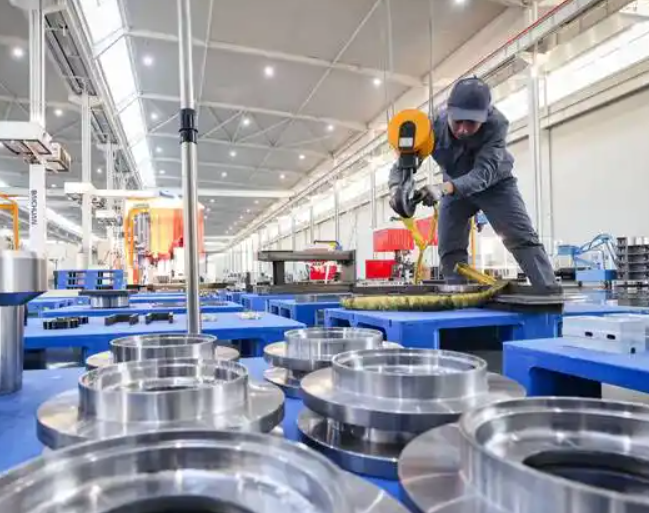
缠绕工序是罐体成型的核心。以直径3米立式储罐为例,采用交叉缠绕加环向补强,纱片宽度控制在±2mm以内,张力偏差不超过5%。内衬层喷射作业时,环境温度低于15℃就必须启动加热,否则树脂固化不完全,后期必然出现渗漏隐患。
固化与检测:容易被压缩的环节
很多小厂为了赶交期,把固化时间从72小时压到24小时。结果呢?巴氏硬度勉强到30,远低于标准要求的40以上。潍坊海正玻璃钢有限公司:玻璃钢罐体的固化制度按壁厚分级管理,每10mm厚度对应不少于8小时的后固化保温,确保苯乙烯残留量控制在1.5%以下。
检测手段的差异直接反映质量底气:
- 水压试验:1.5倍设计压力保压30分钟,观察筒体与封头连接处
- 超声波测厚:每平方米不少于5个测点,壁厚负偏差≤10%
- 巴氏硬度抽检:罐体表面均匀布点,低于38即判定不合格
工艺对比:手糊与机械缠绕的取舍
手糊成型在小口径异形件上仍有成本优势,但罐体直径超过2米后,层间气泡率会从3%飙升到8%以上。机械缠绕虽然设备投入高,但线型可控、孔隙率稳定在2%以内。潍坊海正玻璃钢有限公司:玻璃钢制品生产线以数控缠绕为主、手糊为辅,按产品结构匹配工艺,而不是一刀切。
建议采购方在验厂时重点看两点:固化车间的温湿度记录是否连续,以及原材料入库台账与批次追溯能否对上。这两项做扎实了,罐体寿命通常不会低于15年设计值。